


Hvordan velger du presisjons CNC maskineringsdeler basert på toleranser, materialer og leverandørkapasitet?
A presisjons CNC maskineringsdel får navnet sitt på produksjonsgulvet, ikke i en brosjyre. Testen er enkel å angi og vanskelig å bestå: holder delen sin spesifiserte dimensjon - ofte innenfor ±0,01 mm, og innen noen få mikron etter sliping - på stykke 5000 like pålitelig som den gjorde på den første artikkelen? Hvis du kjøper aksler, hylser, ventilkomponenter eller væskefittings for bilmontasjer, væskekjølesløyfer, elektroverktøy eller optiske instrumenter, skiller det enkelt spørsmålet en pålitelig leverandør fra et kostbart problem.
Den korte versjonen av alt nedenfor: kjøpsprosessområde, måleevne og batchkonsistens - prisen per stykke er sekundær. Det som følger forklarer hva presisjon betyr når det gjelder bearbeiding, hvilke delfamilier som krever det, hvordan messing, aluminium og rustfritt stål former resultatet, og hva du skal verifisere før du frigir en innkjøpsordre.
Hva skiller en presisjonsdel fra en vanlig dreiet del
Ingeniører trekker en nyttig grense mellom nøyaktighet og presisjon. Nøyaktighet beskriver hvor nær en enkelt del lander på måldimensjonen; presisjon beskriver hvor repeterbar prosessen er over en batch. Ethvert forsiktig verksted kan lage en nøyaktig del. En kontrollert, godt vedlikeholdt prosess er det som gjør presise deler mulig i volum, og når du sammenligner tilbud, er repeterbarhet det du faktisk kjøper.
Presisjons-CNC-bearbeidingsdeler produseres ved subtraktive prosesser: CNC-dreiing, -fresing og -sliping fjerner materiale fra stangmateriale eller emner til geometri, dimensjon og overflatefinish samsvarer med tegningen. Dreiing dekker rund geometri, fresing legger til flater, spor og kryssfunksjoner, og sliping gir den endelige størrelsen og finishen på mikronnivå som skjæreverktøy ikke kan nå pålitelig på egen hånd.
Toleranse er den praktiske skillelinjen mellom ordinært og presisjonsarbeid. Generell CNC-dreiing holder vanligvis ±0,05 mm uten problemer. Presisjonsdreiing skyver til ±0,01 mm, og sylindrisk eller senterløs sliping beveger seg inn i området 0,002–0,005 mm for lagerseter, spolediametre og overflater av målkvalitet. Overflatefinish følger samme logikk: en tetningsflate på en væskekobling eller et shim for en optisk sammenstilling krever Ra-verdier som er langt jevnere enn en standardbrakett noensinne trenger. Jo strammere båndet er, jo mer betyr prosesskjeden og inspeksjonsregimet bak.
Vanlige delfamilier og prosesskjedene bak dem
Mange presisjonsdeler faller inn i en håndfull tilbakevendende familier, og å vite hvor delen din sitter gjør det mye lettere å bedømme om en leverandørs utstyrsliste stemmer overens med tegningen din.
| Del familie | Typisk prosesskjede | Dimensjon som avgjør bestått eller ikke | Representative søknader |
|---|---|---|---|
| Aksler: motor, drivverk, spline, planetgir | CNC-dreiing pluss sylindrisk sliping | Rundhet og tappdiameter | Motorer, girkasser, motordrevne verktøy |
| Hylser og foringer: støtdemper, magnetventil | Dreiing pluss boresliping | Borediameter og konsentrisitet | Fjæringssystemer, magnetventiler |
| Ventilspoler og stammer | Dreiing pluss sliping | Diameter passer inn i hylseboringen | Væskekontroll og pneumatiske moduler |
| Væskekoblinger og dyser | Dreiing og fresing | Gjenøyaktighet og tetningsoverflatefinish | Væskekjølesløyfer, instrumenteringslinjer |
| Pinner, fester og shims | Dreiende, senterløs sliping | Lengde og diameter konsistens | Plassering, montering, optisk justering |
En familie fortjener spesiell oppmerksomhet: lange, slanke deler med liten diameter. En konvensjonell dreiebenk lar tynt materiale bøye seg bort fra verktøyet, så disse komponentene produseres på CNC-dreiebenker av sveitsisk type, hvor stangen føres gjennom en bøssing rett foran skjæresonen. Hvis tegningen din involverer lange skaft, pinner eller mikrodreide deler med krevende lengde-til-diameter-forhold, er CNC-dreiing av sveitsisk type vanligvis en praktisk måte å holde spesifikasjonen på volum.
Materialvalg: Messing, aluminium og rustfritt stål
Materialvalg driver bearbeidbarhet, enhetskostnad og langsiktig ytelse på samme måte. Tre metaller dekker de fleste presisjons CNC maskineringsdeler:
- Messingmaskiner raskt, holder dimensjoner med minimal verktøyslitasje og motstår korrosjon, noe som gjør det til en standard for ventilhus, beslag, koblinger og elektrisk ledende komponenter.
- Aluminium kombinerer lav vekt, korrosjonsmotstand og termisk ledningsevne, så det dominerer væskekjølingskomponenter, innvendig elektroverktøy og optiske strukturer; å kutte den godt krever oppmerksomhet til varme og verktøygeometri for å unngå forvrengning.
- Rustfritt stål gir styrke og korrosjonsbestandighet på bekostning av langsommere skjæring og høyere verktøyforbruk - valget der deler møter trykk, nedvasking eller kontinuerlig slitasje.
Avveiningen å forstå før du bestiller: jo lettere et materiale er å bearbeide, jo raskere og billigere er partiet, men bare der de mekaniske grensene tillater det. Spesifiser legeringen for funksjon først og bearbeidbarhet dernest; at bestilling forhindrer den klassiske innkjøpsfeilen med en karakter som ser økonomisk ut på papiret inntil skrapprisene stiger. Vår guide til materialvalg og toleransebeslutninger for presisjonsdeler til biler viser hvordan disse to valgene samhandler i praksis.
Hvor stram toleranse betaler seg selv
Toleransebudsjetter tjener penger der fiasko er dyrt. Fire vertikaler illustrerer poenget.
Bilkomponenter
Kjøretøyskomponenter lever med vibrasjoner, temperatursvingninger og millionsyklusdrift. En støtdemperhylse trenger boringsgeometri som holder dempingen konsekvent; driv- og motoraksler trenger tappkonsentrisitet for å gå stille i hastighet; elektromagnetiske sensordeler trenger repeterbar geometri for stabile signaler. I hvert tilfelle eksisterer den strammeste dimensjonen på tegningen for å beskytte en funksjon på systemnivå.
 CNC presisjonsmaskinerte bildeler Disse CNC-maskinerte bildelene, som lokaliseringspinner, justeringsbolter, ventilspoler og splineaksler, opprettholder de tette boring- og akseltoleransene som holder demping, akselutløp og sensorsignaler stabile under vibrasjon og millionsyklusbruk. Se produkt →
Væskekjølesystemer
Kjølesløyfer lykkes eller lekker ved forsegling. Væskekoblinger, rørfittings og dysesammenstillinger trenger glatte tetningsflater, nøyaktige gjenger og konsistent strømningsgeometri slik at hver enhet som sendes leverer samme termiske ytelse ved arbeidstrykk.
 CNC presisjonsmaskinerte væskekjølingsdeler Denne serien av væskekjølingskomponenter dekker ventilkjerner, dyser, ventilhylser og væskekoblinger maskinert med glatte tetningsflater og nøyaktige gjenger, noe som hjelper kjølesløyfer å holde jevn termisk ytelse og forbli lekkasjefrie ved arbeidstrykk. Se produkt →
Elektroverktøy
Drivkomponenter inne i elektroverktøy absorberer støtbelastninger og varme hver gang avtrekkeren trykkes. Giraksler og girdeler som driver ut av toleranse blir direkte til støy, forkortet levetid og garantikrav.
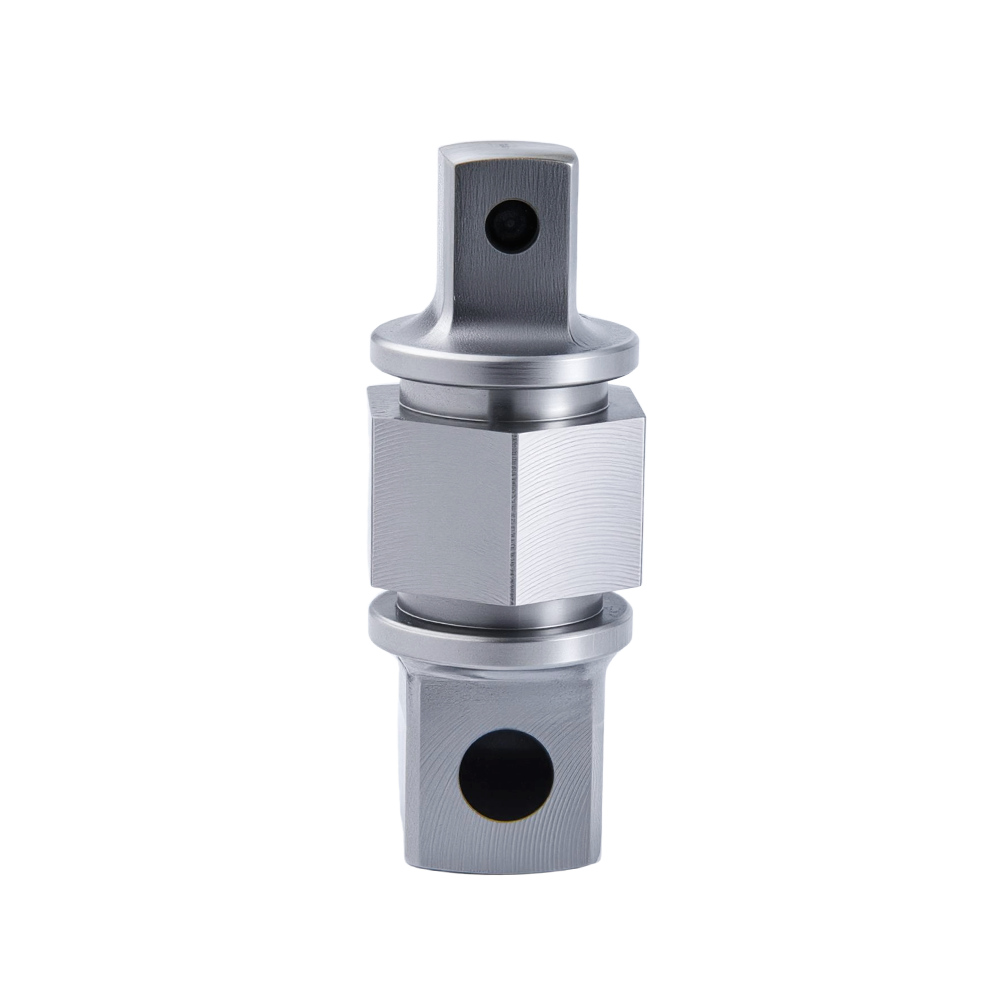 CNC presisjonsmaskinerte elektriske verktøydeler Maskinerte transmisjonskomponenter, planetgiraksler, små modulgir og motoraksler bygget for å absorbere støtbelastninger og varme inne i elektroverktøy, der drivdeler utenfor toleranse raskt blir støy, forkortet levetid og garantikrav. Se produkt →
Optiske instrumenter og generelle maskineri
Optisk arbeid sitter i den fineste enden av serien: maskinerte shims med tykkelsestrinn målt i mikron, og instrumentkomponenter der noen få hundredeler av en millimeter endrer justering. Rundt dem sitter de generelle maskindelene som mange fabrikker tar for gitt - lagerringer, lokaliseringspinner, reguleringsskiver, knotter - som alle avhenger av batch-konsistens slik at nedstrømsmontering går uten sortering og omarbeiding.
Hvordan evaluere en leverandør av presisjonsmaskinering før du forplikter deg
Tilbud forteller deg hva en leverandør lover; prosessen bak tilbudet forteller deg hva de kan levere. Fire sjekker skjærer gjennom salgsspråket:
- Match utstyr til geometri. Slanke og små deler krever dreiing av sveitsisk type; deler med freste funksjoner trenger maskineringssentre; lagerseter og spolepasninger trenger sliping. En leverandør som outsourcer sluttrinnet kontrollerer verken toleransen eller leveringsdatoen.
- Spør hvordan delen skal måles. Importert måleutstyr betyr mindre enn om leverandøren utsteder førsteartikkel- og batchinspeksjonsrapporter mot de kritiske dimensjonene på tegningen din.
- Bekreft at prosesskjeden sitter under ett tak – dreiing, fresing, sliping og rengjøring – fordi hver overlevering gir toleranserisiko og ledetid.
- Diskuter volumet ærlig. Prosessvalg som passer til en prototype, passer sjelden til en kjøring på 50 000 deler, og en dyktig OEM-maskinpartner vil foreslå tegningsavgrensninger som reduserer kostnadene uten å berøre funksjonen.
Erfaring viser seg i akkurat disse samtalene. Xierge Precision Machinery, basert i Yuyao, Zhejiang, har produsert presisjons- og generelle maskinvarekomponenter siden 1990, og har kjørt Star Swiss-type CNC dreiebenker, maskineringssentre og slipeutstyr, med inspeksjonsinstrumenter importert fra Japan og Tyskland. Denne utstyrsprofilen ble bygget rundt delfamiliene beskrevet ovenfor og betjener kunder innen bilindustrien, væskekjøling, elektroverktøy, optisk utstyr, husholdningsapparater og generelle maskiner i innenlands- og eksportmarkeder.
Den praktiske takeaway: definer de kritiske dimensjonene på tegningen din, match dem til en realistisk prosesskjede, og velg en partner som kan måle, holde og gjenta disse dimensjonene i volum. Send tegningen med dine strammeste toleranser uthevet; en kompetent maskineringsleverandør vil komme tilbake med en produserbarhetsvurdering, en foreslått prosessrute og et tilbud basert på virkeligheten i stedet for optimisme. Den tidlige samtalen er fortsatt en rimelig form for kvalitetskontroll.
-
CNC presisjonsmaskinerte bildeler: materialer, toleranser og hvordan velge riktig produsent
CNC presisjonsmaskinerte bildeler er komponenter produsert av datastyrte subtraktive produksjonsprosesser - dreiing, fresing, boring, sliping og flerakset maskinering - til dimensjonstolerans...
-
CNC presisjonsmaskinerte bildeler: materialer, toleranser og bruksområder
Hver trygg start på en vintermorgen, hver stille strekning på motorveien, hver jevn bremsepåføring avhenger av at hundrevis av små metalldeler gjør jobben sin uten å klage. Det er den verdenen v...
-
Hvordan forbedrer CNC presisjonsmaskinering kjølevæskestrømningseffektiviteten i flytende kjølesystemer?
Ettersom arbeidsbelastninger med kunstig intelligens presser serverracktetthet og kraftspredning per brikke til nivåer som tradisjonell luftkjøling ikke kan håndtere, CNC presisjonsma...
-
CNC presisjonsmaskinerte væskekjølingsdeler: Toleranser, materialer, forsegling
En vannblokk kan passere hver dimensjonsrapport og fortsatt dryppe på testbenken, fordi dens O-ringspor løsnet noen hundredeler av en millimeter overdimensjonert. Situasjoner som dette er grunne...
-
CNC presisjonsmaskinerte elverktøydeler | Dreie- og OEM-tilpasset
Når et elektroverktøydesign går fra prototype til produksjon, er delene som vanligvis forårsaker problemer de små roterende og huskomponentene: motoraksler, transmisjonsaksler, splineaksler, ven...
-
Hvordan løser høypresisjons CNC-maskinerte flytende kjøledeler de kritiske termiske utfordringene ved skalering av AI-datakraft?
Den raske utvidelsen av arbeidsbelastninger med kunstig intelligens har stilt enestående termiske krav til datamaskinvare, og driver en tilsvarende utvikling i presisjonsteknikken som kreves for...

- Produkter
- CNC presisjonsmaskinerte bildeler
- CNC presisjonsmaskinerte væskekjølingsdeler
- CNC presisjonsmaskinerte elektriske verktøydeler
- CNC presisjonsmaskinerte optiske komponenter
- Tilpass
- Swiss Turning
- Maskineringssenter
- CNC fresing og dreiing
- Senterløs slipemaskin
- Sylindrisk slipemaskin
- Kontakt
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Adresse: Shiji 1st Road nr. 6, Mazhu Doumen Development Zone, Yuyao City, Zhejiang-provinsen, Kina

-

