


CNC presisjonsmaskinerte elverktøydeler | Dreie- og OEM-tilpasset
Når et elektroverktøydesign går fra prototype til produksjon, er delene som vanligvis forårsaker problemer de små roterende og huskomponentene: motoraksler, transmisjonsaksler, splineaksler, ventilhylser og hus som må holde en stram toleranse over lang tid. Innkjøpsspørsmålet er ikke om en leverandør kan maskinere én prøve, men om den samme CNC-maskinen, materialet og slipeprosessen kan levere de samme dimensjonene på det 5000. stykket. Det er her CNC presisjonsmaskinerte elektroverktøydeler betyr noe, og det er grunnen til at vi har bygget produksjonslinjen vår rundt langsgående dreiing av sveitsisk type, CNC-fresing, senterløs sliping og sylindrisk sliping, støttet av importert inspeksjonsutstyr.
Hva presisjon betyr på elektroverktøykomponenter
For elektroverktøykomponenter er presisjon ikke et abstrakt tall. Det er forskjellen mellom en aksel som går jevnt ved 20 000 RPM og en som skaper vibrasjoner, lagerslitasje eller kortere verktøylevetid. De praktiske toleransene på disse delene inkluderer ofte diametre på ±0,005 mm, rundhet innenfor noen få mikron, og overflateruhet Ra-verdier i området 0,2 til 0,8 µm. Det samme gjelder konsentrisitet mellom en jordtapp og et frest trekk.
Hver elektroverktøydel har et spesifikt maskineringskrav. Et slankt skaft med et høyt lengde-til-diameter-forhold er best laget på en dreiebenk av sveitsisk type, fordi føringsbøssingen støtter materialet nær skjærepunktet og reduserer nedbøyningen. Et hus eller ventilhylse med kryssborede hull og flate flater trenger et maskineringssenter eller et dreiesenter med drevet verktøy. Et lagersete, som en lagerring eller en spline-akseldiameter, trenger vanligvis senterløs eller sylindrisk sliping etter dreining for å oppnå den endelige diameteren, rundheten og overflatefinishen.
De vanskeligste egenskapene å holde er ofte overgangene mellom borede hull, freste flater og bakkediametre. En del som dreies i ett oppsett og freses i et annet kan drive i posisjon. Ved å planlegge operasjoner rundt et klart datum, holder vi relasjonene stabile.
Materialer som endrer bearbeidingsplanen
Materiale endrer også strategien. Rustfritt stål og lagerstål er vanlig for aksler og hylser, mens aluminium og messing vises i hus og elektriske deler. Hvert materiale har forskjellig sponoppførsel, skjærehastigheter og varmebehandlingskrav, så en pålitelig leverandør må justere mate, hastigheter og verktøy deretter.
Elektroverktøydeler vi produserer
Vår standardserie inkluderer mange deler som vises inne i elektroverktøy og deres drivenheter. Delene nedenfor er typiske eksempler, og vi kan også bearbeide skreddersydde tegninger som ikke passer inn i en fast katalog.
- CNC motoraksler og giraksler
- Høyhastighetsskaft, slanke skaft og splineskaft
- Planetgiraksler og presisjonsgiraksler
- Ventilhylser, magnetventilhylser og bunnhuskomponenter
- Stempel, skyvestenger, lokaliseringspinner og timingskiver
For både prototyper og produksjonskjøringer kan vi jobbe fra stanglager eller forhåndssmidde emner avhengig av delstørrelsen og nødvendig matehastighet. For en bredere oversikt over delene vi lager for denne industrien, se siden vår for CNC-elektroverktøykomponenter. Hvis du trenger en del som ikke er oppført, vår CNC presisjonsmaskinerte elektroverktøydeler line er det riktige utgangspunktet fordi den kombinerer erfaring, prosessplanlegging og inspeksjon under ett tak.
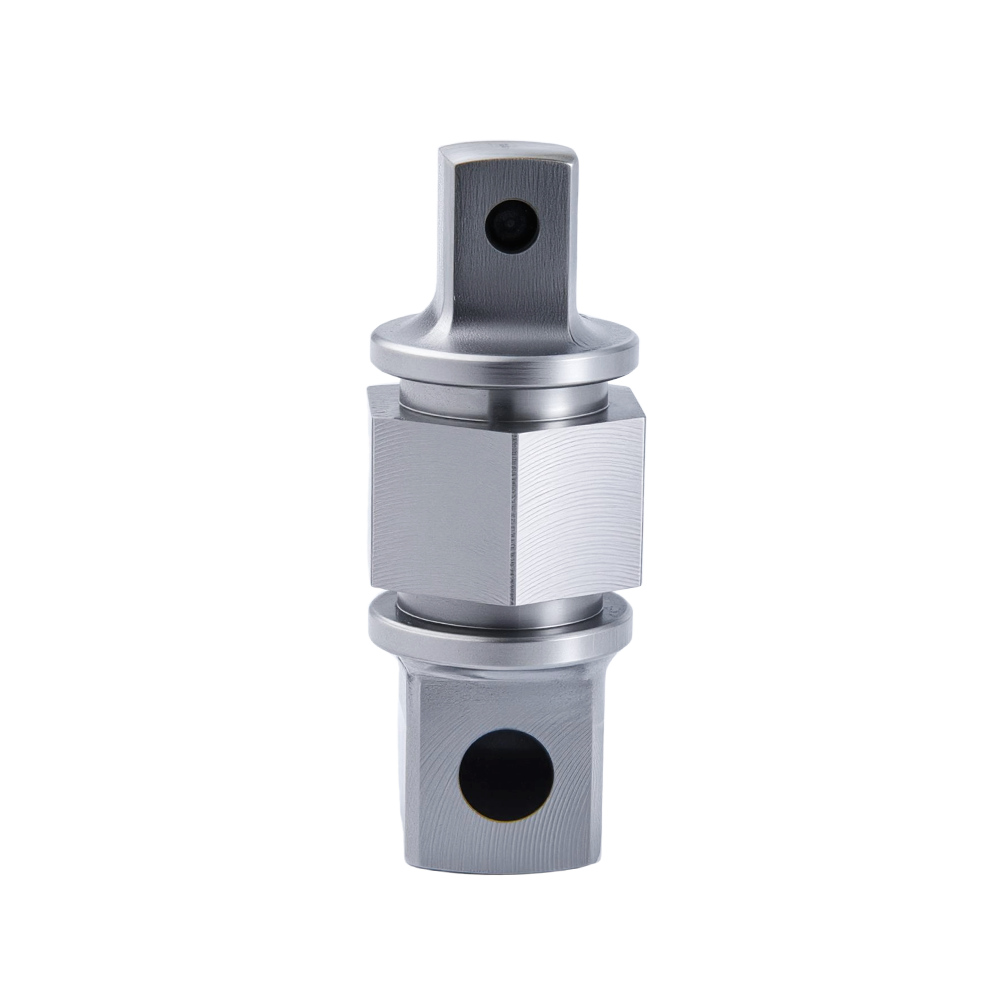 Presisjons-CNC-maskinerte elektroverktøykomponenter Utforsk våre CNC presisjonsmaskinerte deler for elektroverktøy, inkludert transmisjonskomponenter, giraksler, små modulgir og motoraksler. Disse komponentene sikrer pålitelighet i krevende bruksområder, støttet av vår prosessplanlegging og inspeksjonsekspertise. Se produkt →
Maskineringssekvensen bak pålitelige elektroverktøydeler
Repeterbar presisjon kommer fra en strukturert prosess, ikke fra en enkelt maskin. Dette er sekvensen vi bruker på de fleste roterende elektroverktøykomponenter:
| Drift | Typisk utstyr | Hva den kontrollerer |
|---|---|---|
| Dreie av sveitsisk type | Star CNC dreiebenk av sveitsisk type | Diameter, lengde og retthet på lange, slanke skaft |
| CNC dreiing/fresing | CNC dreiebenker og maskineringssentre | Freste flater, krysshull, spor og sekundære svingfunksjoner |
| Senterløs eller sylindrisk sliping | Senterløse og sylindriske slipemaskiner | Endelig O.D., rundhet og overflatefinish på lagertappene |
| Del vask | Industrielle skiver | Fjerner spon, olje og kjølevæske før inspeksjon |
| Inspeksjon | Importerte måleverktøy | Verifiserer dimensjoner, posisjonstoleranser og overflatekvalitet |
Eksempel: En jordet motoraksel for et batteridrevet verktøy
For en typisk batteridrevet verktøymotoraksel begynner oppsettet med dreiing av sveitsisk type. Stangen er støttet nær skjærekanten, slik at akselen kan maskineres til sin endelige lengde uten å bøye seg. Emnet snus for å etterlate 0,2 mm slipemasse på lagertappen. Etter varmebehandling går akselen til sylindrisk sliping for å bringe diameteren inn i området ±0,005 mm. Til slutt kontrolleres delen på en overflatetester og en diametermåler. Denne sekvensen holder materialfjerning under kontroll og bevarer mikrostrukturen til lageroverflaten.
Det er viktig å ha alle disse trinnene under ett tak fordi det reduserer overleveringsfeil og gir produksjonsteamet kontroll over hele produksjonsbanen. Hvis en aksel dreies til en nesten endelig diameter og deretter slipes i samme anlegg, forblir toleransekjeden kort.
OEM-kjøpsbetraktninger for elektroverktøydeler
Når du kjøper CNC presisjonsmaskinerte elverktøydeler, er det laveste tilbudet ofte ikke det mer økonomiske valget i det lange løp. Leverandøren som kan bevise prosesskontroll og svare på tegningendringer, vil spare deg for omarbeid, feltfeil og forsinkede lanseringer.
Start med en komplett tegnepakke. Ta med materialkvalitet, hardhet, nødvendige toleranser og overflatefinish. Hvis en kritisk dimensjon må holdes etter varmebehandling, spesifiser det tidlig. Definer deretter volumet og forventet ledetid. En prototypekjøring på 50 stykker kan gå på dreiebenk av sveitsisk type med stanglager, mens en produksjon på 50 000 stykker kan rettferdiggjøre tilpassede formverktøy eller slipeutstyr.
- Send 2D/3D-tegningen med toleranseforklaringer og overflatefinishverdier.
- Spesifiser materialkvalitet, hardhet og eventuelle for- eller ettervarmebehandlingsregler.
- Oppgi prototypemengde, produksjonsmengde og nødvendig ledetid.
- Be om en inspeksjonsrapport fra første artikkel og eventuelle nødvendige materialsertifikater.
Spør også om inspeksjonsrapporter. Vi lager disse delene til din tegning og kan gi måleresultater for de kritiske dimensjonene. For tilbakemeldinger om design for produksjon eller tilpasset arbeid som går utover en standarddel, skisserer vår CNC-maskinering for OEM-side hvordan vi håndterer kundetegninger og prosessplanlegging.
Enten du trenger et skaft for en kompakt sirkelsag, en hylse for en bor med høy dreiemoment, eller et hus for et industrielt elektroverktøy, bør produksjonsmetoden samsvare med tegningen og produksjonsvolumet. Kombinert med intern sveitsisk dreiing, CNC-fresing og sliping, kan vi maskinere elektroverktøydeler med toleransene som repeterbar produksjon krever.
-
CNC presisjonsmaskinerte bildeler: materialer, toleranser og bruksområder
Hver trygg start på en vintermorgen, hver stille strekning på motorveien, hver jevn bremsepåføring avhenger av at hundrevis av små metalldeler gjør jobben sin uten å klage. Det er den verdenen v...
-
CNC presisjonsmaskinerte bildeler: materialer, toleranser og hvordan velge riktig produsent
CNC presisjonsmaskinerte bildeler er komponenter produsert av datastyrte subtraktive produksjonsprosesser - dreiing, fresing, boring, sliping og flerakset maskinering - til dimensjonstolerans...
-
CNC presisjonsmaskinerte væskekjølingsdeler: Toleranser, materialer, forsegling
En vannblokk kan passere hver dimensjonsrapport og fortsatt dryppe på testbenken, fordi dens O-ringspor løsnet noen hundredeler av en millimeter overdimensjonert. Situasjoner som dette er grunne...
-
CNC maskineringsmaterialevalgveiledning: Match produksjonskrav og sikre produktkvalitet
Kvaliteten på CNC-maskinerte produkter er grunnleggende bestemt av riktig materialvalg og matching. Forskjeller i maskinbearbeidbarhet og mekaniske egenskaper til ulike materialer påvirker maskiner...
-
Produksjonsoppgradering og produktinnovasjon av CNC-maskinering under intelligent utviklingstrend
Drevet av den raske utviklingen av intelligente produksjonsteknologier, utvikler CNC-maskinering seg fra digital kontroll til intelligent kontroll, som driver oppgradering av produksjonsmodus og le...
-
Hvordan velger du presisjons CNC maskineringsdeler basert på toleranser, materialer og leverandørkapasitet?
A presisjons CNC maskineringsdel får navnet sitt på produksjonsgulvet, ikke i en brosjyre. Testen er enkel å angi og vanskelig å bestå: holder delen sin spesifiserte dimensjon - ofte ...

- Produkter
- CNC presisjonsmaskinerte bildeler
- CNC presisjonsmaskinerte væskekjølingsdeler
- CNC presisjonsmaskinerte elektriske verktøydeler
- CNC presisjonsmaskinerte optiske komponenter
- Tilpass
- Swiss Turning
- Maskineringssenter
- CNC fresing og dreiing
- Senterløs slipemaskin
- Sylindrisk slipemaskin
- Kontakt
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Adresse: Shiji 1st Road nr. 6, Mazhu Doumen Development Zone, Yuyao City, Zhejiang-provinsen, Kina

-

