


Design for CNC-bearbeiding: Praktiske DFM-retningslinjer for presisjonsprodusenter
Å designe for CNC-maskinering handler ikke bare om å lage en 3D-modell som ser riktig ut. Det handler om å sørge for at hver vegg, hull, hjørne og toleranse kan produseres nøyaktig, gjentatte ganger og økonomisk. Hos Xierge Precision Machinery har vi brukt mer enn tre tiår på å bearbeide presisjonsmetallkomponenter for bilindustrien, væskekjøling, elektroverktøy, optiske og generelle industrielle applikasjoner. På den tiden har vi lært at de mest vellykkede prosjektene begynner med tydelig kommunikasjon mellom designpulten og butikkgulvet. Denne veiledningen forklarer hva design for CNC-maskinering betyr, de praktiske reglene vi bruker, og hvordan en dyktig maskineringspartner kan hjelpe deg å gjøre en god tegning til en bedre del.
Hvorfor design for produksjonsevne er viktig i CNC-bearbeiding
Design for manufacturability, eller DFM, er praksisen med å konstruere en del med produksjonsprosessen i tankene. I CNC-maskinering er prosessen subtraktiv: materiale fjernes ved hjelp av roterende skjæreverktøy, og hver funksjon må være tilgjengelig for disse verktøyene. Et design som ignorerer verktøygeometri, arbeidsholding og materialadferd kan forårsake unødvendige kostnader, lange ledetider eller kvalitetsproblemer. Når vi vurderer et design, stiller vi tre spørsmål tidlig: Kan skjæreverktøyet nå funksjonen? Er funksjonen sterk nok for maskinering? Og reflekterer toleransen et reelt funksjonelt behov? Å svare på disse spørsmålene før en enkelt del er laget sparer tid for alle involverte.
Kjernedesign for CNC-bearbeiding retningslinjer
Gjennom årene har noen få enkle retningslinjer dekket de fleste designproblemer. Bruk tabellen nedenfor som en hurtigreferanse når du klargjør en modell for CNC-bearbeiding.
| Funksjon | Retningslinje | Hvorfor det hjelper |
|---|---|---|
| Innvendige hjørner | Bruk en radius på minst 0,8 mm, og hold radiusen større enn verktøyradiusen. | Forhindrer verktøystress og unngår tilpasset verktøy. |
| Veggtykkelse | Unngå vegger under 0,8 mm i metall; tykkere er bedre for stabilitet. | Reduserer vibrasjoner og deldeformasjon. |
| Standard hull | Bruk standard bordiametre når det er mulig. | Standardverktøy reduserer kostnadene og forbedrer konsistensen. |
| Hulldybde | Hold hulldybden innenfor fire ganger diameteren med mindre det er nødvendig. | Lange hull trenger spesiell oppmerksomhet og lengre syklustider. |
| Tråder | Angi standard gjengeformer og tillat nok gjengedybde. | Standard prosesser og verktøy gir pålitelige resultater. |
| Toleranser | Bruk /-0,1 mm for generelle dimensjoner; reserve /-0,01 mm for kritiske paringsfunksjoner. | Strangere toleranser øker kostnadene og inspeksjonstiden. |
| Små funksjoner | Unngå funksjoner som er mindre enn 0,5 mm når det er mulig. | Små verktøy går lett i stykker og produksjonen går sakte. |
Disse retningslinjene er utgangspunkt. Den beste designen er den som oppfyller funksjonelle krav uten å spørre en CNC-butikk om å produsere umulig trange hjørner eller delikate vegger. Hvis du er usikker, spør din maskineringspartner tidlig.
Materialvalg påvirker bearbeidbarhet og delkostnad
Materialvalg påvirker hvordan en del maskineres og hva den koster. Aluminiumsmaskiner raskt, motstår korrosjon og er ideell for lette komponenter. Messing tilbyr utmerket bearbeidbarhet og velges ofte for beslag, ventiler, sensorer og koblinger. Rustfritt stål gir styrke og korrosjonsbestandighet, selv om det er vanskeligere å bearbeide og krever skarpere verktøy og forsiktig mating. Vi produserer jevnlig komponenter fra alle tre familier, inkludert CNC-dreide deler i rustfritt stål , og vi har også laget presisjonsmaskinerte aluminiumsdeler for kapslinger og strukturelle komponenter. Når du velger et materiale, tenk på miljøet delen vil leve i: temperatur, fuktighet, vibrasjoner og parringsmaterialer betyr noe.
Vanlige CNC-designfaller å unngå
Selv erfarne designere kan lage deler som er vanskelige å bearbeide. Noen av de vanligste problemene vi ser inkluderer:
- Skarpe indre hjørner som tvinger oss til å bruke et mindre verktøy enn designet trenger.
- Tynnveggede egenskaper som vibrerer under bearbeiding og gir dårlig overflatefinish.
- Dype hull spesifisert med små diametre, som krever hakkesykluser og langsom produksjon.
- Unødvendig stramme toleranser på ikke-kritiske overflater, noe som øker inspeksjonskostnadene.
- Mangler trådavlastninger, noe som gjør det vanskeligere å starte en tråd rent.
Gjennomgang av disse detaljene med en maskinist før produksjon kan eliminere mange forsinkelser.
Velge riktig maskineringsprosess
CNC-bearbeiding er ikke én prosess. Hos Xierge kombinerer vi dreiing av sveitsisk type, CNC fresing og dreiing, maskineringssentre, senterløs sliping og sylindrisk sliping for å produsere komplette delgeometrier. For små, lange eller komplekse rotasjonssymmetriske deler er dreiing av sveitsisk type ofte det beste utgangspunktet fordi føringsbøssingen støtter materiale nær skjæreverktøyet. For prismatiske komponenter med lommer, flater og borede hullmønstre gir et maskineringssenter størst fleksibilitet. Sliping spiller inn når tett rundhet, retthet og overflatefinish er kritiske, for eksempel for lagerflater og aksler. Når du designer for CNC-maskinering, husk disse prosessegenskapene. En funksjon som virker umulig på en maskin kan være lett på en annen, og en erfaren leverandør kan hjelpe deg med å finne den korteste veien.
Gjennomgå et design med din maskineringspartner
Din tekniske tegning er like viktig som din 3D-modell. En ren tegning med klare visninger, dimensjoner, trådforklaringer og toleranser forhindrer misforståelser. Vi anbefaler kun å vise de kritiske toleransene som påvirker funksjonen; overdimensjonering kan skape forvirring og unødvendig inspeksjon. Under designgjennomgangen ser vi etter potensielle avgradingsproblemer, skarpe kanter som er vanskelige å bryte, og overflater som kan kreve sekundære operasjoner. Hvis du har en eksisterende komponent, send den til oss som referanse. For tilpassede prosjekter, vår CNC-bearbeiding for OEM-prosjekter side forklarer hvordan vi jobber fra kundetegninger til ferdige deler. Målet er å bli enige om produksjonsveien før produksjonen starter.
Design for applikasjoner fra den virkelige verden
CNC-maskinering tjener mange bransjer, og hver av dem har sine egne designprioriteringer. Nedenfor fremhever vi noen få delfamilier vi produserer og designhensynene som dukker opp oftest.
Presisjonsdeler for biler
Bilkomponenter må overleve vibrasjoner, varme og lang levetid. Vi bearbeider støtdemperhylser, drivaksler, elektromagnetiske sensordeler og ventilhylser for kjøretøy. Når du designer disse delene, vær nøye med veggtykkelse og overflatefinish, siden tynne hylser kan forvrenges under bearbeiding og trange klaringer krever kontrollert rundhet.
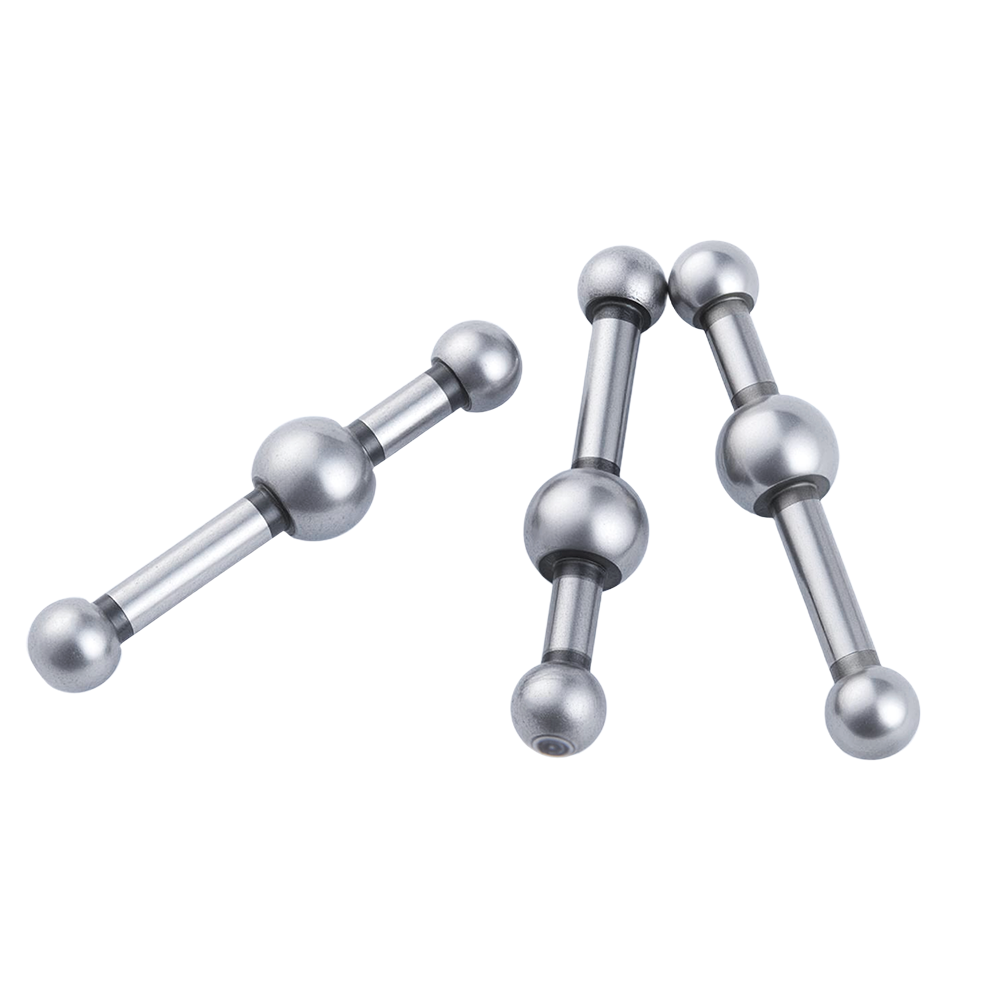 Presisjonsmaskinert billokaliseringspinne og justeringsbolter Disse CNC-maskinerte bildelene, inkludert en forkullet lokaliseringspinne og svarte elokserte justeringsbolter, demonstrerer presis gjenge- og overflatekontroll egnet for vibrasjonsutsatte monteringer. Se produkt →
Flytende kjølesystemkomponenter
Væskekjølesystemer er avhengige av lekkasjefrie tilkoblinger og nøyaktige strømningsbaner. Væskekoblinger, rørfittings, ventilspoler og dysesammenstillinger er typiske eksempler. For disse delene er gjengekvalitet og tetningsflater avgjørende. Spesifiser gjengestandarden og forseglingsmetoden tydelig i designet, og unngå skarpe innvendige hjørner som kan fange opp rusk eller legge til stress.
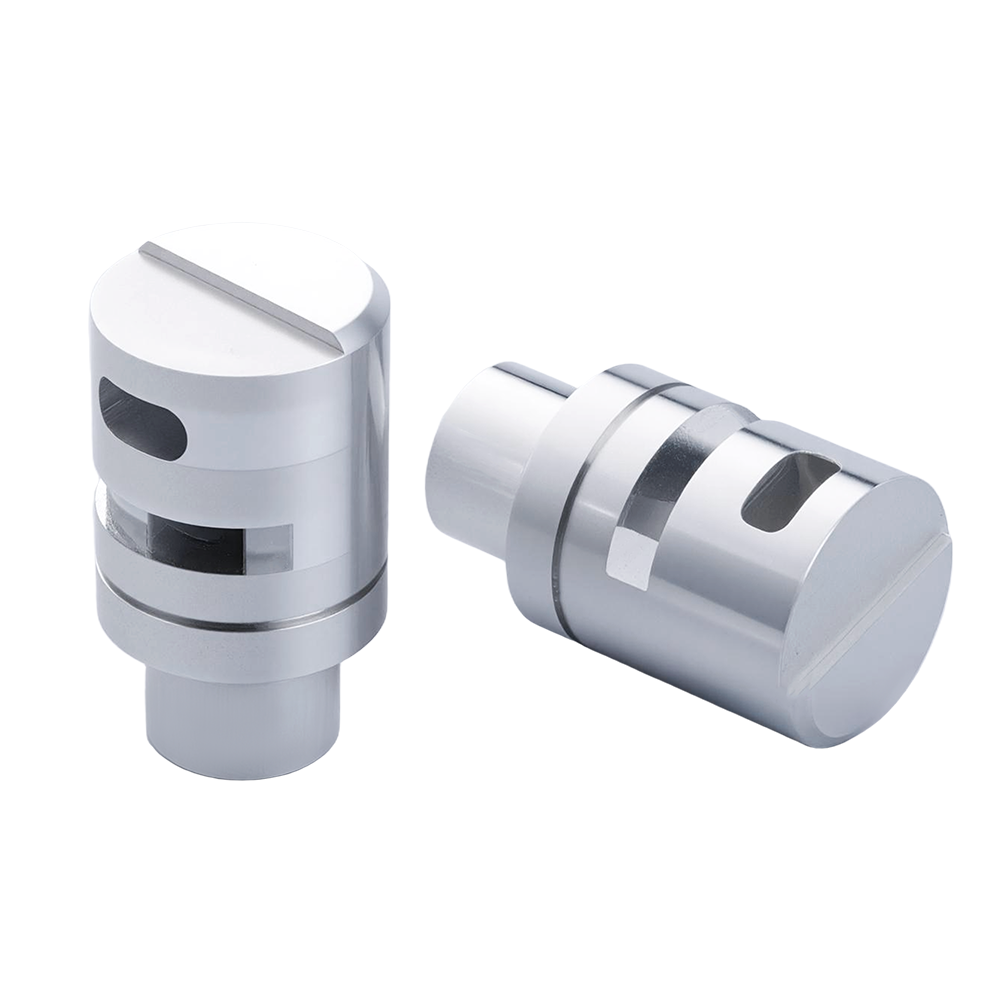 Presisjonsmaskinerte væskekjøleventilkjerner, dyser og hylser Væskekjølelinjen har ventilkjerner, dyser og ventilhylser i aluminium, og fremhever de stramme toleransene og tetningsfinishene som er nødvendige for pålitelige kjølevæskestrømningsbaner. Se produkt →
Elektroverktøykomponenter
Elektroverktøydeler trenger konsekvent dimensjonskontroll fordi de ofte utgjør en del av en roterende enhet. Drivkomponenter, knotter og transmisjonsdeler må være balanserte, konsentriske og holdbare. En enkel måte å forbedre produksjonsevnen på er å designe rundt standard akseldiametre og splineprofiler når det er mulig.
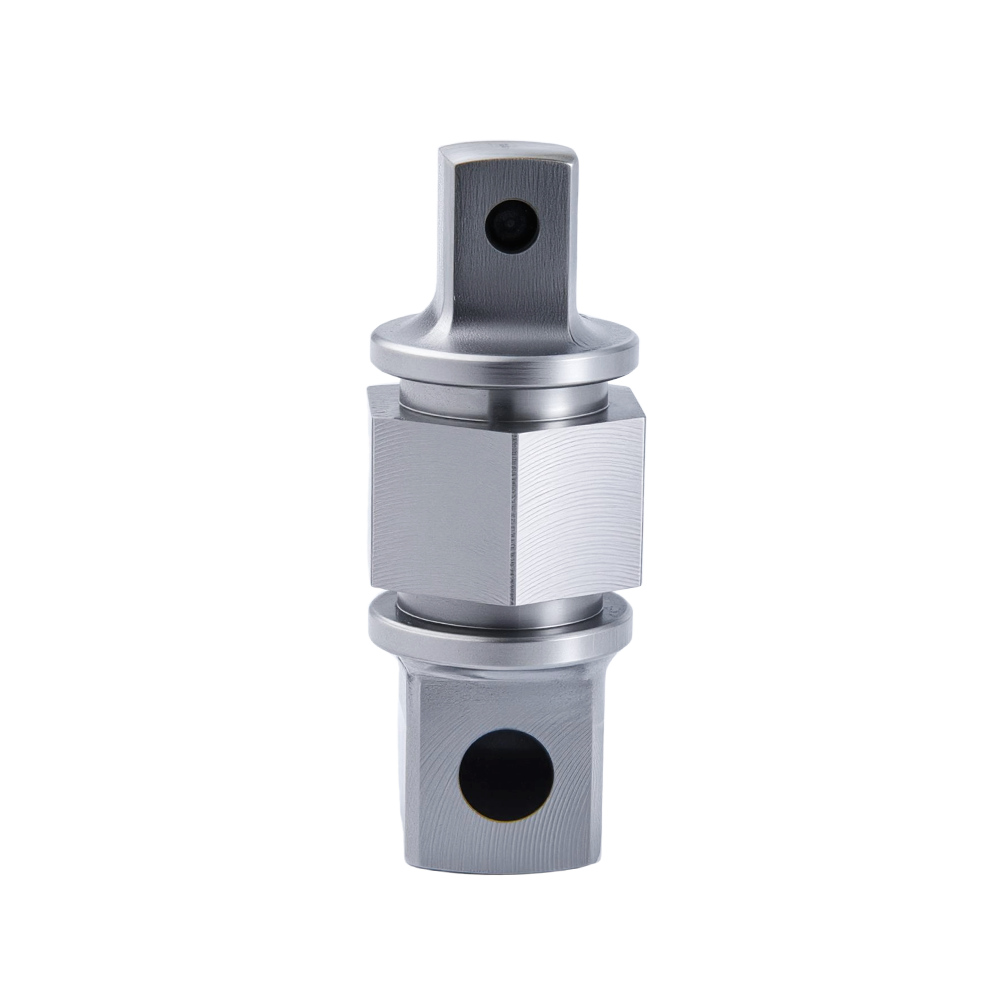 Presisjonsmaskinert kraftverktøy girkasse, aksler og gir Disse elektroverktøykomponentene – transmisjonsdeler, planetgiraksler, små modulgir og motoraksler – krever konsentrisitet og balanse, noe som gjør dem til nøkkeleksempler på holdbar roterende monteringsdesign. Se produkt →
Optiske instrumentdeler, inkludert presisjonsshims og basishus, følger lignende logikk: ren geometri, stabile materialer og stramme toleranser for sammenkoblingsdimensjoner.
God design for CNC-maskinering er ikke et fast sett med formler. Det er en dialog mellom funksjon, geometri og produksjonsvirkelighet. Hvis du jobber med en ny del eller foredler en eksisterende, send oss tegningen din, still spørsmål tidlig og dra nytte av vår erfaring. En liten endring i en hjørneradius eller en hulldybde kan ofte redusere kostnadene, forkorte ledetiden og forbedre kvaliteten mer enn du kanskje forventer.
-
Prosessoptimalisering: Kjernetilnærminger for å øke produksjonseffektiviteten i CNC-maskinbearbeiding
I CNC-maskinproduksjon utvider effektivitetsforbedring ikke bare produksjonskapasiteten, men reduserer også effektivt produksjonskostnadene og forkorter leveringssyklusene, og fungerer som en nøkke...
-
CNC presisjonsmaskinerte væskekjølingsdeler: Toleranser, materialer, forsegling
En vannblokk kan passere hver dimensjonsrapport og fortsatt dryppe på testbenken, fordi dens O-ringspor løsnet noen hundredeler av en millimeter overdimensjonert. Situasjoner som dette er grunne...
-
Hvorfor er CNC presisjonsbearbeiding viktig for bildeler?
Hva CNC presisjonsmaskinering bringer til bildeler CNC presisjonsmaskinering viktig for bildeler fordi den fjerner materiale fra et solid arbeidsstykke i henhold til en programmer...
-
Hvorfor er høypresisjons CNC-maskinerte flytende kjølekomponenter den essensielle nøkkelen til å slippe løs massiv AI-datakraft?
Den raske veksten av AI-trening og inferensarbeidsbelastninger har presset datasenterets termiske styring langt forbi grensene for tradisjonell luftkjøling. Moderne AI-akseleratorbrikker trekker...
-
Maskinistsymbolveiledning: Lese blåkopimerker for presisjons-CNC-deler
Maskinistsymboler kan se ut som et fremmedspråk når du åpner en produksjonstegning for første gang. Etter mer enn tre tiår med bearbeiding av presisjonskomponenter, kan vi fortelle deg at de dyr...
-
Hvordan forbedrer CNC presisjonsmaskinering kjølevæskestrømningseffektiviteten i flytende kjølesystemer?
Ettersom arbeidsbelastninger med kunstig intelligens presser serverracktetthet og kraftspredning per brikke til nivåer som tradisjonell luftkjøling ikke kan håndtere, CNC presisjonsma...

- Produkter
- CNC presisjonsmaskinerte bildeler
- CNC presisjonsmaskinerte væskekjølingsdeler
- CNC presisjonsmaskinerte elektriske verktøydeler
- CNC presisjonsmaskinerte optiske komponenter
- Tilpass
- Swiss Turning
- Maskineringssenter
- CNC fresing og dreiing
- Senterløs slipemaskin
- Sylindrisk slipemaskin
- Kontakt
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Adresse: Shiji 1st Road nr. 6, Mazhu Doumen Development Zone, Yuyao City, Zhejiang-provinsen, Kina

-

